


言語

ボトルの蓋のサイズの説明: ネックの仕上げ、寸法、キャップの合わせ方
2026.09.04
24mm のボトルに 24 mm のキャップをかぶせても、キャップの上部に成形された数値は仕様の半分にすぎないため、キャップから漏れる可能性があります。簡単に言うと、クロージャのサイズは公称直径と仕上げのスタイルを組み合わせたものであり、クリンプされた医薬品クロージャの場合、最終的なフィット感はクリンプの高さとその下のストッパーにも依存します。これらの詳細の 1 つが間違っている場合、その失敗は具体的で高価なものになります。輸送中にボトルが漏れたり、充填ラインでキャップがねじ山を横切ったり、放出時に染料浸透テストに失敗したり、患者が容器をきれいに開けられなかったりするなどです。この記事では、クロージャーのサイズ コードがどのように機能するか、実際にフィット感を制御する 5 つの寸法、ネックの仕上げを正しく測定する方法、および薬液の一般的なクロージャー構造を比較する方法について説明します。
クロージャーサイズの 2 つの数字が実際に意味するもの
24-410 などのコードは、2 つの独立した決定を記述します。最初の数字はネック仕上げの呼び径 (ミリメートル単位) で、ねじ山の外側を横切って測定され、T 寸法として知られています。 2 番目の数字はねじのスタイルを識別します。つまり、プロファイルの深さ、ねじの巻き数、およびキャップ スカートの高さです。 24-400 と 24-410 は同じ直径を共有しますが、交換することはありません。これは、410 プロファイルには約 1.5 個のねじ係合があるのに対し、400 には 1 個のねじ係合があるためです。
圧着された医薬品クロージャーは通常、ネジ山がまったくないため、注射バイアル用の 13 mm または 20mm のアルミニウム キャップなど、単一の直径によって名前が付けられます。それらのフィット感は、ガラス フランジ、エラストマー ストッパー、およびシーリング ヘッドに設定された圧着寸法によって決まります。どちらのシステムでも同じ習慣が得られます。つまり、サイズ コードをエントリ ポイントとして扱い、注文前にすべての図面寸法を確認します。
キャップがフィットするかどうかを決める 5 つの寸法
ネックの仕上げは 5 文字の寸法を中心に標準化されており、サプライヤーはそれぞれの寸法の公差を見積もっています。 T と I の寸法は外側と内側のフィット感を定義し、S と H はキャップがどのくらい深く収まるのか、そしていつねじがかみ合うかを制御し、E はガラス自体に形成されたねじの深さを反映します。以下の表は、各文字が実際に何を意味するかをまとめたものです。
| ディメンション | 測定内容 | クロージャを選択することがなぜ重要なのか |
|---|---|---|
| T | 呼び径の基準となるねじ山間の外径 | サイズコードの最初の番号と、キャップとボトルを一致させるときの最初のチェック |
| E | ねじの根元の首の外径 | ねじ山の深さを反映し、かみ合う前にキャップのスカートがどのくらい下がるかを制御します |
| I | ボトルの口の内径 | 充填ノズルを掃除し、プラグ、ライナー、ストッパーを正しく配置する必要があります |
| S | フィニッシュの頂点からねじの始点までの距離 | 交差ねじ切りとキャップがどの程度まっすぐにかみ始めるかに影響します |
| H | ネック仕上げの全高さ | 完全にねじがかみ合うために必要なキャップスカートの深さを決定します |
生産現場でのネック仕上げの測定方法
ほとんどの互換性に関する苦情は測定誤差によって引き起こされるため、デジタルノギスと清潔で冷却されたボトルを使用して慎重に測定する価値があります。以下のシーケンスはサンプルごとに数分しかかかりません。
- いくつかの角度でねじ山の頂部の T 寸法を測定し、最大値と最小値を記録します。
- ボア開口部の I 寸法を測定し、充填ノズルまたはスポイトがそれを通過していることを確認します。
- 仕上げの上端から糸の始まる部分までのSを測定します。
- キャップのスカートが仕上げを完全に覆う必要があるため、仕上げの完全な高さである H を測定します。
- ねじの回転数を数え、プロファイル形状を記録することで、仕上げスタイルを識別できます。
- すべての値を、公称値ではなく、公差を含むサプライヤーの図面と比較してください。
キャップが直角に収まるかどうかは 10 分の数ミリメートルの許容範囲によって決まり、ガラスのバッチはその範囲内で異なります。可能な限り、発注書を発行する前に、実際のボトル、クロージャー、ストッパーの組み合わせを実際のキャッパーまたは圧着ヘッドで実行してください。
一般的なクロージャーのサイズとその一般的な用途
直径バンドは製品タイプに予測どおりにマッピングされます。約 18 ~ 20 mm のスーツドロッパー、ミストスプレー、美容液に仕上がります。 24 ~ 28mm はローションとほとんどの液体の薬をカバーします。 33mm 以上は、瓶、粉末、広口容器に表示されます。医薬品の包装は独自の慣例に基づいて行われます。注射バイアルには通常 13 mm または 20 mm のクリンプネックが使用され、経口液体ボトルには小さなアルミニウム製のネジまたはプルリングクロージャと標準化されたガラスが組み合わせられ、輸液容器にはボトルの規格に合わせた大型のアルミニウムおよびアルミニウムプラスチック製クロージャが使用されます。
このバーは、18 mm から最大 53 mm までの公称直径によって、広く使用されているネック仕上げをランク付けします。約 20 mm 未満の狭い仕上げは正確な投与に有利であり、そのためドロッパー アセンブリと血清ボトルがそこに集中します。 24 mm ~ 28 mm のバンドは、充填速度と制御された分注のバランスをとるため、ローションや薬液のボリューム ゾーンです。直径 33 mm 以上では、分注精度と引き換えに幅広いアクセスが可能となり、ジャーや粉末に適しています。このグラフは、各バーが同じ直径で異なるねじプロファイルを持つ複数の仕上げスタイルを表すため、単一の数値では決して十分ではない理由も示しています。医薬品のクリンプ クロージャは別の規則に従っているため、13 mm および 20 mm のバイアル ネックは完全にこのチャートの外側にあります。
 輸液ボトル用プルリング式ユーロPPキャップ 工具を使わずにアクセスでき、輸液ボトルおよび溶液ボトルの改ざん証拠を実現する一体型プルリングを備えた標準化されたポリプロピレン製クロージャ。ねじのかみ合いとネックの高さが滅菌や輸送に耐える必要があるため、ここに関連します。 製品を見る→
ねじのスタイル: 同じ直径では不十分な理由
仕上げコードの 2 番目の数字により、キャップの感触とキャップの安全性が変わります。 400 仕上げでは約 1 回転、410 では半回転が追加され、415 と 425 のプロファイルではスカートが深くなり、噛み合いが約 2 倍になるため、取り外しトルクが増加し、いたずら耐性が向上します。より深いプロファイルにはより高いネックの仕上げも必要となるため、ボトルの H 寸法もそれに合わせて大きくする必要があります。経口液体ボトルのアルミニウム製ねじキャップは、製薬現場でこれを示しています。滅菌および輸送中はねじの係合によってキャップを保持する必要があり、一方、丸めたピルファーバンドはボトルが開封されたことを示します。
各列は、一般的な仕上げスタイルによって提供されるおおよそのねじのかみ合いを示します。 400 スタイルは意図的に浅く、高速ラインでもキャップを素早く取り外すことができます。 410 スタイルは半回転追加され、ローションや薬液のデフォルトになっています。より深い 415、425、および 430 スタイルは、安全性とより高いスカートを得るために開く速度を犠牲にします。値は概算であるため、サプライヤーの図面が唯一の拘束力の参照となります。 2 つの候補キャップが同じ直径を共有する場合、この表は、選択する前に 2 番目の数値を注意深く読む理由になります。
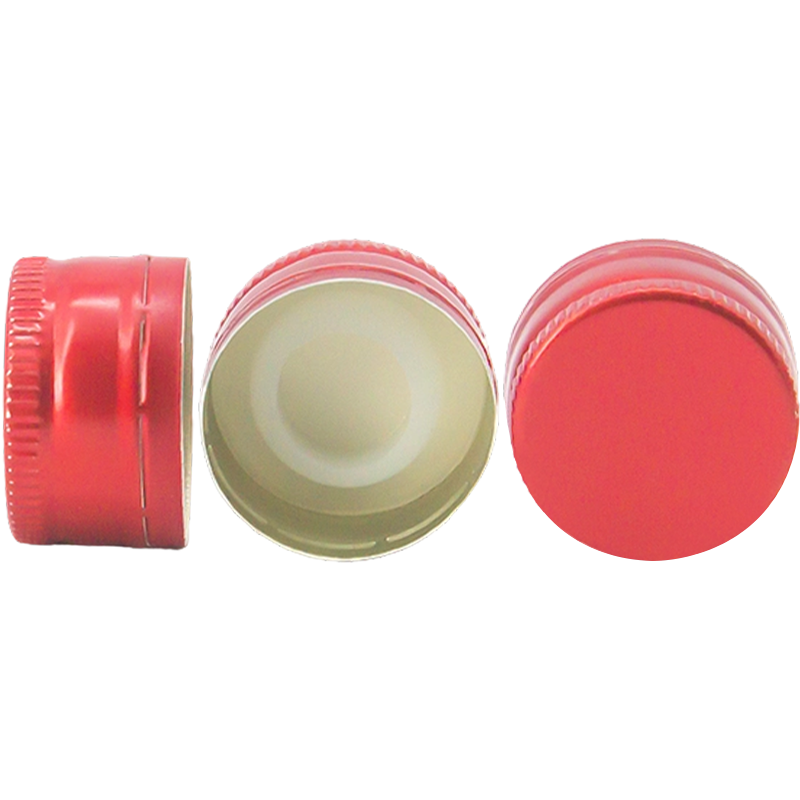 経口液ボトル用アルミスクリューキャップ 経口液体ボトルにねじ山を形成するために圧着された一体型のアルミニウム キャップで、不正開封の証拠と再密封性を提供します。選択した仕上げのスタイルによって、ボトルのネックに何回転させるか、またクロージャーがどの程度しっかりと留まるかが決まります。 製品を見る→
クリンプ クロージャー: 誰もキャップに印刷しない寸法
注射バイアルの場合、適合は図面に基づいてシールヘッド上で決定されます。圧着されたアルミニウム キャップは、ネック フランジの直径 (通常は 13 mm または 20 mm) と、アルミニウム スカートがガラス フランジの下にどれだけ巻き込まれるかを定義するクリンプ ハイトによって指定されます。クリンパの設定が高すぎると、キャップが緩んだままになったり、回転したり、染料浸透テストに失敗したりします。設定が低すぎると、ブリッジやゴムコアが損傷する可能性があります。エンジニアは結果を残留シール力で説明しますが、その関係は直線ではなく曲線です。キャップの構造の詳細については、完全なガイドを参照してください。 医薬品バイアル用アルミキャップ .
この曲線は例示的なものですが、その形状は充填植物が観察するものと一致します。左側では、クリンパの設定が緩すぎるとスカートが広がり、インキュベーション後にのみ発生する漏れが生じます。中間バンドでは、キャップがフランジを均等にグリップし、ストッパーが作動範囲内に圧縮されます。右側では、過剰な圧着は、ブリッジの亀裂、スカートのディンプル、またはストッパー コアの許容範囲外の押しつぶしとして表示されます。実際の仕様は、このような表からではなく、キャップとバイアルの図面から得られます。検証では、染料の浸透、残留シール力の測定、各バッチからサンプリングされたバイアルの目視検査を組み合わせます。
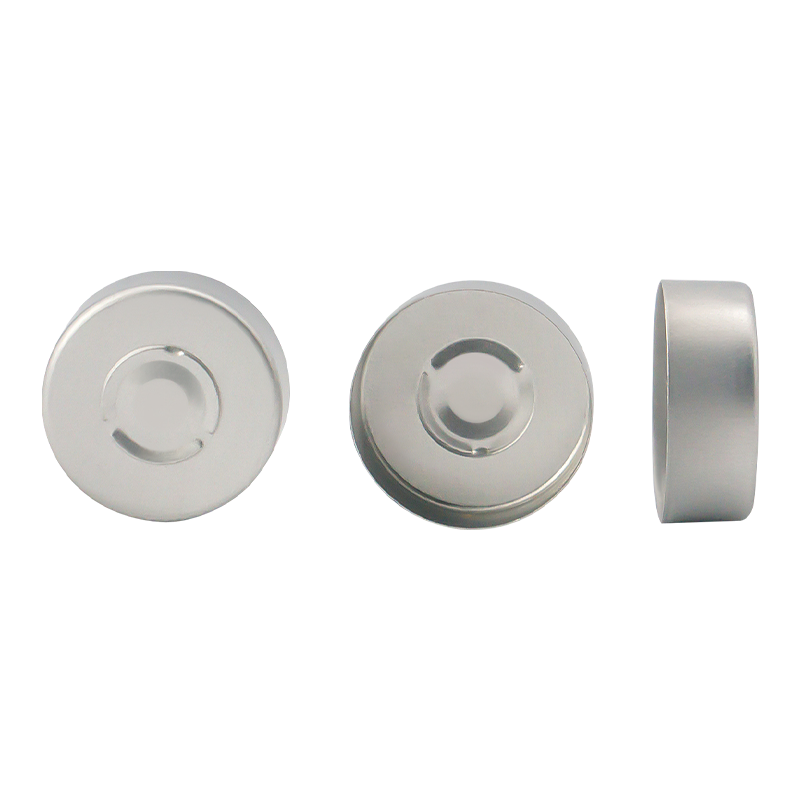 インジェクタブルバイアル用ブリッジ型アルミキャップ 最初の開封を明確に視覚的に証明できる、事前に刻み目を入れた壊れやすいブリッジを備えた純粋なアルミニウム製シール。繊細な注射剤の改ざん証拠が優先される場合、プルリングやアルミニウムプラスチックキャップと比較する価値のある構造です。 製品を見る→
クロージャ構造の選択
直径とねじ山のスタイルに関しては、クロージャー自体の構造という 1 つの決定が残されています。プルリング式アルミニウムキャップは、きれいに開く音を発し、不正開封の証拠が強力です。アルミニウムとプラスチックのキャップは、グリップと開けやすさを向上させるプラスチックの上部を追加します。スクリューキャップは再密封性とシンプルなラインを好みます。以下のレーダーは、典型的な医薬品液体の指標となる 1 ~ 10 スコアに関する 3 つの構造を比較しています。
スコアは指標であり、ラインや製品によって変化しますが、パターンは有益です。プルリング アルミニウム キャップは、密封の完全性と改ざんの証拠に優れているため、輸液や注射の形式ではプルリング アルミニウム キャップが信頼されています。アルミニウムとプラスチックのキャップは、多少の不正開封防止機能と引き換えに、開けやすさを著しく向上させます。これは、患者が自宅で扱う経口液体にとって重要です。スクリューキャップは、開封の利便性と再封性の点で最高のスコアを獲得しますが、ピルファーバンドが追加されない限り、不正開封の証拠は低くなります。コストの違いは運用上の違いよりも小さいため、充填ラインと患者グループが選択を推進する必要があります。どちらの構造を好むにせよ、実際のボトルとストッパーを使用してラインを試した後にのみ決定を確定してください。
注文前の実用的なチェックリスト
クロージャーの問題のほとんどは、製品の不良ではなく、スキップされたステップに原因があるため、短いチェックリストはすぐに役に立ちます。
- 直径だけではなく完全なコードを確認し、購入書類の仕上げスタイルに注意してください。
- 実際のガラス バッチからのサンプルの T、E、I、S、H を、公差を含めて図面と照合して確認します。
- 生産量を発表する前に、ボトル、ストッパー、クロージャー、キャッパーの完全なセットをテストします。
- 圧着されたアルミニウム製クロージャについては、圧着高さと検査方法を書面で定義します。
- サンプリング計画と受入検査基準をクロージャーのサプライヤーと合意します。
バイアル、輸液ボトル、経口液体のクロージャを製造するメーカーと協力すると、図面、工具の経験、クリーンルームでの製造が 1 つの屋根の下に収まるため、このプロセスが短縮されます。医薬品包装、GMP および ISO 9001 の品質システム、グレード C プラス A のクリーンルームで 20 年以上の経験を持つ当社は、寸法レビューからシリーズ供給まで OEM プロジェクトをサポートします。クロージャーを既存のボトルに適合させる場合、または新しいボトルを指定する場合は、弊社を通じてサンプルと図面をリクエストしてください。 お問い合わせページ .
ニュース
-
経口懸濁液の充填されたボトルがラインから外れ、顧客がキャップをひねって外し、ホイルディスクがボトルの縁ではなくキャップの内側に残ったままになります。シールや改ざんの証拠がなく、バッチは保留状態になります。このようなことが起こると、ほとんどの場合、ライナーだけがすべてではありません。 結論を先に言いますと、誘導ライナーは熱で活性化するシ...
READ MORE -
ワクチンのバイアルが充填ラインを出てトラックで運ばれ、肩に液体の薄い膜がついた状態で到着します。キャップはしっかりしていますが、内側のシールは接着されていません。熱誘導シールは、ホイルライナー、キャップ、シールヘッドがボトルネックと一致するときにそのような結果を防ぎます。その結果、薬剤を無菌状態に保ち、漏れを防ぎ、容器が開封されているかどうかを示...
READ MORE -
毎分 200 バイアルを実行する充填ラインが突然停止します。最後のバッチのすべてのキャップにはホイルライナーが緩んでいて、漏れテストは不合格でした。原因がキャップ自体であることはほとんどありません。十中八九、熱誘導シールのプロセスが狂っています。熱誘導シールは単純に熱を加えるだけではありません。電磁場を使用してキャップ内に熱を発生させ、ポリマー層...
READ MORE -
充填された HDPE ボトルは、仕様に従ってトルクをかけられたキャップとともに充填ラインから出ます。インダクションシーラーの下を通過し、数秒後にキャップ内のホイルがボトルの口に接着されます。ライナー、キャップ、またはシーラーの設定が間違っている場合、パッケージは問題ないように見えても、リークテストに合格しない可能性があります。したがって、熱誘導ラ...
READ MORE
-
連絡する
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 中国江蘇省鎮江市揚中市幽芳工業団地明珠路1号
このウェブサイトで提供される情報は、中華人民共和国以外の国および管轄区域でのみ使用することを目的としています。
-
製品
アルミニウム - プラスチック キャップ アルミキャップ ユーロPPキャップ ホイルシール付きコンタクトレンズ用PP容器 輸液ボトル用プラスチックハンガー プラスチックジェリ缶 -
ワッツアップ
クリス

-
微信
リリアン

