


言語

医薬品ボトル用熱誘導ライナー: 選択とシール
2026.10.01
充填された HDPE ボトルは、仕様に従ってトルクをかけられたキャップとともに充填ラインから出ます。インダクションシーラーの下を通過し、数秒後にキャップ内のホイルがボトルの口に接着されます。ライナー、キャップ、またはシーラーの設定が間違っている場合、パッケージは問題ないように見えても、リークテストに合格しない可能性があります。したがって、熱誘導ライナーは一般的なフォイルディスクではありません。これは、キャップ、容器ネックの仕上げ、誘導シーラー、品質チェックを含む密閉システムの一部です。このガイドでは、ライナーの機能、ライナーの選択方法、シールが故障する箇所、および製造前に確認する内容について説明します。
熱誘導ライナーとは何か、そしてその内容物
熱誘導ライナーは、キャップの内側に配置される多層シールです。蓋をした容器が誘導磁場を通過すると、渦電流によってアルミ箔層が加熱されます。この熱により、容器側のポリマーヒートシール層が溶けます。キャップからの圧力により、軟化した層がボトルの口に押し付けられます。冷却後、ホイルは容器に接着されたままとなり、密封された膜を形成します。
| レイヤー | 共通材質 | 一次機能 | 何を確認するか |
|---|---|---|---|
| フォイル | アルミホイル | 熱を発生させ、湿気と酸素のバリアを提供します | 厚さ、導電率、ピンホール、グレード |
| ヒートシール | ポリマーコーティングまたはワックスブレンド | 加熱すると容器の縁に接着します | HDPE、PP、PET、ガラスとの互換性。シール強度 |
| バッキング | 板紙、発泡体、PET、パルプ | キャップ内のライナーをサポートし、圧縮を制御します。 | 厚さ、密度、スプリングバック、キャップのフィット感 |
熱誘導シールの仕組み
誘導シールは非接触プロセスです。シーラーコイルは交流電磁場を生成します。ライナー内のアルミ箔が加熱され、ヒートシール層が溶けます。キャップのトルクと容器の上部荷重により、接着のための圧力がかかります。容器がコイルから離れた後、シールは冷えて強化されます。
結果は 4 つの変数によって制御されます。
- 出力: 低すぎるとシールが弱くなります。高すぎるとライナーが焼けたり、キャップが歪んだりします。
- 滞留時間: ライン速度によって露光時間が変化するため、1 分あたり 60 ボトルのレシピは 120 ボトルで失敗する可能性があります。
- 圧力とトルク: 低トルクはチャネルを作成します。過度のトルクによりキャップが変形します。
- 冷却: 取り扱いやラベル貼りの前に結合を硬化させる必要があります。
実際の容器、キャップ、ライナー、製品、ライン速度を設定してください。別のボトル サイズからコピーされた設定は開始点にすぎません。
医薬品の包装に熱誘導ライナーが使用される理由
規制された包装では、ライナーはいくつかの機能を同時にサポートします。
- 不正開封の証拠: 接着されたホイルシールは、容器が開封されていないことを示します。
- 漏れ防止: 輸送中に液体が漏れるリスクを軽減します。
- 湿気と酸素のバリア: ホイルは敏感な薬剤の保護に役立ちます。
- 汚染制御: 膜が微生物の侵入を制限します。
- 盗難防止: シールの破れが見られます。
これらの利点は、注射バイアル、輸液ボトル、ワクチンボトル、経口液体、診断試薬にとって重要です。ライナーは、優れたキャップや検証済みの充填プロセスに代わるものではありませんが、容器の密閉性を保つためには非常に重要です。たとえば、バイアル密閉システムでは、 バイアル用アルミニウムプラスチックキャップ 個別の部分としてではなく、完全なユニットとしてレビューする必要があります。
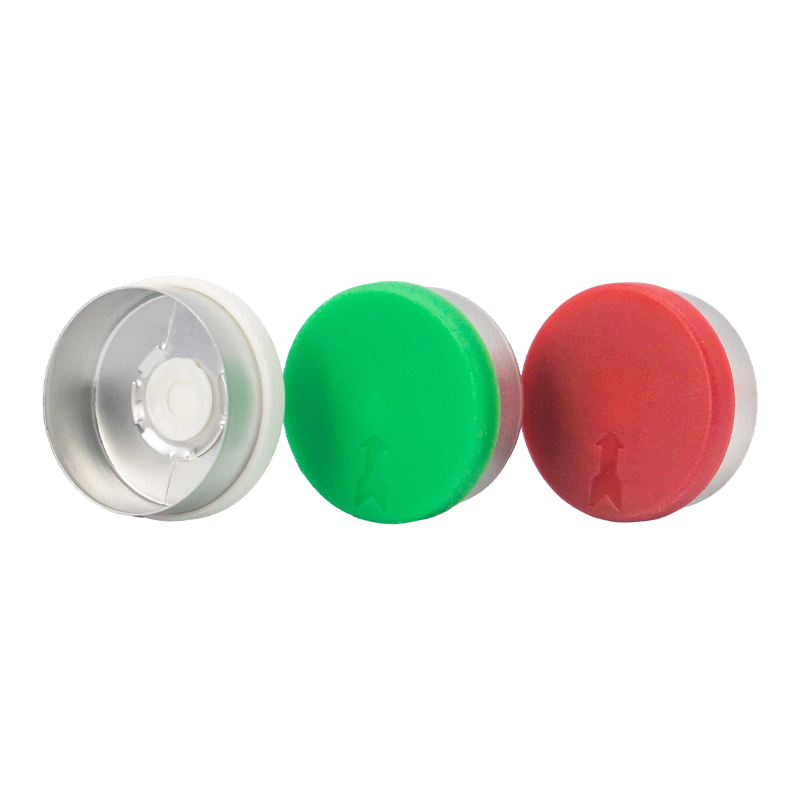 注射バイアルおよびワクチンボトル用の卸売アルミニウムプラスチックキャップ アルミニウムシェル、プラスチックインサート、ゴムストッパーを備えた複合バイアルクロージャーは、注射剤を保護するように設計されています。 GMP クリーンルームで大規模なアルミニウムとプラスチックのキャップを生産して製造されています。 製品を見る→
容器とキャップに適したライナーの選択
ライナーカタログではなくコンテナから始めてください。ネックの仕上げ、材質、表面の状態によって、どのヒートシール層が接着するかが決まります。 HDPE 用のライナーは、PP、PET、ガラス、またはコーティングされたリップに確実にシールできない場合があります。キャップの材質、ライナーポケットの深さ、ねじ山の設計、トルクもシールの圧力に影響します。
サンプルをリクエストする前に、次の項目を確認してください。
- 直径、ねじ山、リップの平坦度を含む、容器の材質とネックの仕上げ図。
- キャップの種類とライナーポケットの寸法。
- 充填温度と、製品が熱間充填、レトルト、冷凍のいずれであるか。
- エチレンオキシド、ガンマ滅菌、オートクレーブなどの滅菌方法。
- ターゲットのライン速度、シーラーのモデル、出力範囲。
- 必要なシール強度、漏れ量、バリア性能。
フォームの裏地を使用すると、より多くのキャップのバリエーションを許容できる場合があります。裏紙をボール紙にすると、よりしっかりとしたシールが得られる場合があります。裏紙が間違っていると、シール後にキャップから落ちたり、貼り付いたりする可能性があります。輸液容器の場合、プルリングまたはツインポート設計のユーロ PP キャップを互換性のあるライナーと組み合わせることができますが、シール ウィンドウを検証する必要があります。
 輸液ボトルおよび溶液ボトル用プルリングユーロ PP キャップ ツールを使わずに輸液ボトルや溶液ボトルにアクセスできるプルリングが組み込まれた不正開封防止ポリプロピレン キャップ。互換性のあるライナーとシールパラメータを用途に合わせて検証する必要があります。 製品を見る→
一般的な故障モードとその診断方法
誘導シーリングの欠陥のほとんどは、単一の不良ライナーではなく、不一致またはドリフトによって発生します。この表は、一般的な症状を考えられる原因と最初のチェックにマッピングしています。
| 症状 | 考えられる原因 | 最初のチェック |
|---|---|---|
| シールが弱いか部分的である | 低出力、短い滞留時間、低いキャップトルク、またはリップの汚れ | シーラーの出力、ライン速度、キャップのトルク、リップの状態を確認します。 |
| フォイル stuck in cap | 過熱、間違った剥離層、または過度のキャップ圧縮 | 電力または滞留時間を削減します。ライナーの構造とキャップの深さを確認してください |
| ライナーの焼けや変色 | 電力が高すぎる、コイルが近すぎる、またはシーラーをダブルパススルーします | コイルギャップを測定します。コンテナが正しい速度で一度通過することを確認する |
| シール後の漏れ | フォイルの下の溝、楕円形のネック、または損傷したリップ | ネックの仕上げ、ライナーのセンタリング、シール部分を染料または真空テストで検査します。 |
| キャップの歪み | 過剰な熱または薄いキャップ壁 | キャップ樹脂、肉厚、冷却時間を確認してください。 |
単独でパワーを調整しないでください。熱、時間、圧力、冷却は相互作用します。キャップのサプライヤーまたはライナーのロットが変更されると、ウィンドウがずれる可能性があります。ドリフトを追跡できるように、シーラーの設定、キャップのトルク、ライナーのロット、およびテスト結果を記録してください。
シーリングプロセスの設定と検証
生産容器、キャップ、ライナー、製品、ライン速度を使用して比較試験を開始します。低、中、高の電力と滞留時間をテストします。結合パターンを調べて、焼け跡やチャネルのない均一なリングを確認します。
検証には以下を含める必要があります。
- シールの剥離または破裂テスト。
- 染料浸透または真空減衰リークテスト。
- ホイルの被覆、しわ、キャップの損傷を目視検査します。
- シール後のトルクテストと模擬輸送。
- 必要に応じて、安定性または出荷シミュレーション。
生産中は、シーラーの出力、ライン速度、キャップのトルク、シールの品質を所定の間隔でチェックします。ボトルのサイズごとにレシピを分けて保管してください。
サプライヤーと品質のチェック
ライナーのサプライヤーは、材料仕様、ヒートシール層データ、関連する場合の移行または生体適合性情報、ロットのトレーサビリティ、および推奨されるシールウィンドウを提供する必要があります。医薬品の包装では、クリーンルームでの製造と文書化された品質システムによりリスクが軽減されます。 ISO 9001 と GMP の整合性は、サプライヤーが規制市場を理解していることを示す実用的なシグナルです。
Jiangsu Changjiang Lids Co., Ltd. は 2000 年以来医薬品包装を製造しており、C A クリーンルームを運営しています。その製品範囲には、アルミニウム キャップ、アルミニウム プラスチック キャップ、ユーロ PP キャップ、注射バイアル、輸液ボトル、経口液体用のクロージャが含まれます。 GMP および ISO 9001 システムによる年間生産能力は、アルミニウムおよびアルミニウム プラスチック キャップ 30 億個、ポリプロピレン キャップ 8 億個と記載されています。ライナー、キャップ、ボトルネックは連携して機能する必要があるため、このキャップ製造経験が重要です。できます サンプルまたはライナーレビューをリクエストする 製造前に適合性を確認するため。
ライナーのロットがどのように管理されているか、また箔やフィルムのサプライヤーの変更がどのように管理されているかを尋ねてください。新しいヒートシール コーティングにより、完成したキャップの外観が同じであっても、シール性能が変化する可能性があります。
熱誘導ライナー選択の重要なポイント
- ライナーは、キャップ、容器、シーラー、プロセスを備えた完全な密閉システムの一部として扱ってください。
- ヒートシール層は容器の材質や滅菌方法に合わせてご使用ください。
- 電力、滞留時間、圧力、トルク、冷却を 1 つのウィンドウとして制御します。
- 漏れおよびシール強度テストで検証し、生産を監視します。
- 材料、ロットのトレーサビリティ、クリーンルーム管理を文書化しているサプライヤーと協力してください。
熱誘導ライナーはシンプルに見えますが、充填ラインから患者までの製品を保護します。要件を定義し、実際のシステムをテストし、プロセスを管理します。
ニュース
-
経口懸濁液の充填されたボトルがラインから外れ、顧客がキャップをひねって外し、ホイルディスクがボトルの縁ではなくキャップの内側に残ったままになります。シールや改ざんの証拠がなく、バッチは保留状態になります。このようなことが起こると、ほとんどの場合、ライナーだけがすべてではありません。 結論を先に言いますと、誘導ライナーは熱で活性化するシ...
READ MORE -
ワクチンのバイアルが充填ラインを出てトラックで運ばれ、肩に液体の薄い膜がついた状態で到着します。キャップはしっかりしていますが、内側のシールは接着されていません。熱誘導シールは、ホイルライナー、キャップ、シールヘッドがボトルネックと一致するときにそのような結果を防ぎます。その結果、薬剤を無菌状態に保ち、漏れを防ぎ、容器が開封されているかどうかを示...
READ MORE -
毎分 200 バイアルを実行する充填ラインが突然停止します。最後のバッチのすべてのキャップにはホイルライナーが緩んでいて、漏れテストは不合格でした。原因がキャップ自体であることはほとんどありません。十中八九、熱誘導シールのプロセスが狂っています。熱誘導シールは単純に熱を加えるだけではありません。電磁場を使用してキャップ内に熱を発生させ、ポリマー層...
READ MORE -
充填された HDPE ボトルは、仕様に従ってトルクをかけられたキャップとともに充填ラインから出ます。インダクションシーラーの下を通過し、数秒後にキャップ内のホイルがボトルの口に接着されます。ライナー、キャップ、またはシーラーの設定が間違っている場合、パッケージは問題ないように見えても、リークテストに合格しない可能性があります。したがって、熱誘導ラ...
READ MORE
-
連絡する
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 中国江蘇省鎮江市揚中市幽芳工業団地明珠路1号
このウェブサイトで提供される情報は、中華人民共和国以外の国および管轄区域でのみ使用することを目的としています。
-
製品
アルミニウム - プラスチック キャップ アルミキャップ ユーロPPキャップ ホイルシール付きコンタクトレンズ用PP容器 輸液ボトル用プラスチックハンガー プラスチックジェリ缶 -
ワッツアップ
クリス

-
微信
リリアン

