


言語

医薬品包装における熱誘導シール: プロセス、キャップ、品質管理
2026.10.02
毎分 200 バイアルを実行する充填ラインが突然停止します。最後のバッチのすべてのキャップにはホイルライナーが緩んでいて、漏れテストは不合格でした。原因がキャップ自体であることはほとんどありません。十中八九、熱誘導シールのプロセスが狂っています。熱誘導シールは単純に熱を加えるだけではありません。電磁場を使用してキャップ内に熱を発生させ、ポリマー層を溶かし、アルミホイルのライナーを容器の縁に接着します。磁界の強さ、滞留時間、またはキャップのトルクが変動すると、シールは静かに機能しなくなります。この記事では、誘導シーリングの仕組み、どこで問題が発生するか、充填ラインに適合するキャップとライナーの選択方法について説明します。
熱誘導シールの仕組み
誘導シーリングヘッドには、高周波交流電流を流すコイルが含まれています。これにより磁場が発生します。キャップをかぶった容器がヘッドの下を通過すると、磁場によってキャップ内のアルミ箔ライナーに渦電流が誘導されます。フォイルは数ミリ秒以内に加熱されます。ホイル上のポリマーコーティングが溶けて容器の縁に接着します。容器が現場から離れた後、ポリマーはキャップの圧力で冷却され、気密シールが形成されます。
このプロセスは伝導ヒートシールとは異なります。伝導シールでは、キャップまたは容器に接触する加熱されたプラテンまたはローラーを使用します。熱を外部から内部に伝えます。誘導シールはホイルのみを加熱するため、キャップと製品は低温に保たれます。熱に弱い生物製剤、ワクチン、抗生物質の場合、その違いが薬剤を保護します。また、キャップの変形や製品の破損のリスクも軽減します。
医薬品ラインの一般的な誘導シーリングパラメータには、周波数 20 ~ 100 kHz、出力 1 ~ 6 kW、滞留時間 0.5 ~ 3 秒が含まれます。キャップのトルクは通常、20 mm バイアルの場合は 15 ~ 25 インチ ポンド、28 mm 以上のクロージャーの場合は 20 ~ 35 インチ ポンドになります。プラスまたはマイナス 2 インチポンドの公差が一般的です。ライナー箔の厚さは 0.5 ~ 1.5 mm です。すべての容器、キャップ、ライナーの組み合わせには独自の検証が必要です。
重要なパラメータと障害点
1 つ以上のパラメーターが検証されたウィンドウの外に移動すると、誘導シーリングは失敗します。以下の表に、一般的なパラメータ、一般的な範囲、およびそれらがドリフトした場合に発生する欠陥を示します。
| パラメータ | 代表的な範囲 | 範囲外の場合の失敗モード |
|---|---|---|
| 出力 | 1~6kW | 電力が低いとシールが弱くなるか不完全になります。高出力によりライナーが焦げたり、キャップが歪んだりします。 |
| 滞留時間 | 0.5~3秒 | 滞留時間が短いとポリマーが溶けないままになります。長時間放置するとホイルが過熱し、製品に損傷を与えます。 |
| キャップトルク | 15 ~ 35 インチポンド | トルクが低いと加熱中にキャップが持ち上がります。高トルクによりキャップが変形し、ライナーが潰れます。 |
| ライナー箔の厚さ | 0.5~1.5mm | 薄い箔は加熱が速すぎます。厚いホイルではより多くの力が必要となり、均一に接着できない可能性があります。 |
| 冷却時間 | 1~5秒 | 冷却が短いと、シールが固まる前にずれてしまいます。長時間の冷却はラインの速度を低下させますが、メリットはありません。 |
その他の欠陥としては、キャップ内にホイルがくっついている、シールが漏れている、シール後のキャップが緩んでいるなどがあります。キャップにフォイルが詰まっているということは、通常、ライナーのワックスまたは接着剤がプロセス温度に適合していないことを意味します。漏れは多くの場合、容器の縁の汚れやライナーの位置のずれから発生します。キャップが緩むのは、適用トルクが低いか、冷却中にキャップが外れることによって発生する可能性があります。
すべてのバッチを少なくとも 3 つの方法でテストします。色素浸透テストにより、チャネルの漏れが明らかになります。真空減衰テストは、容器の密閉性を測定します。剥離試験では、ホイルと容器の間の接着強度をチェックします。無菌製品の場合、破裂圧力テストによりさらに信頼性が高まります。結果を文書化し、バッチ記録とともに保管します。
容器に合わせたキャップとライナー
キャップとライナーは、容器の仕上げ、充填ラインの速度、および薬剤の配合に適合している必要があります。注射バイアルには通常、プルリングまたは引き裂き開口部を備えた 20 mm または 13 mm のアルミニウム キャップが使用されます。引っ張りキャップを使用すると、看護師は工具を使わずにバイアルを開けることができます。これは緊急治療室や集中治療室では重要です。内側のホイルライナーはバイアルのリップに対して平らに配置する必要があります。傾くと漏れ経路が生じます。
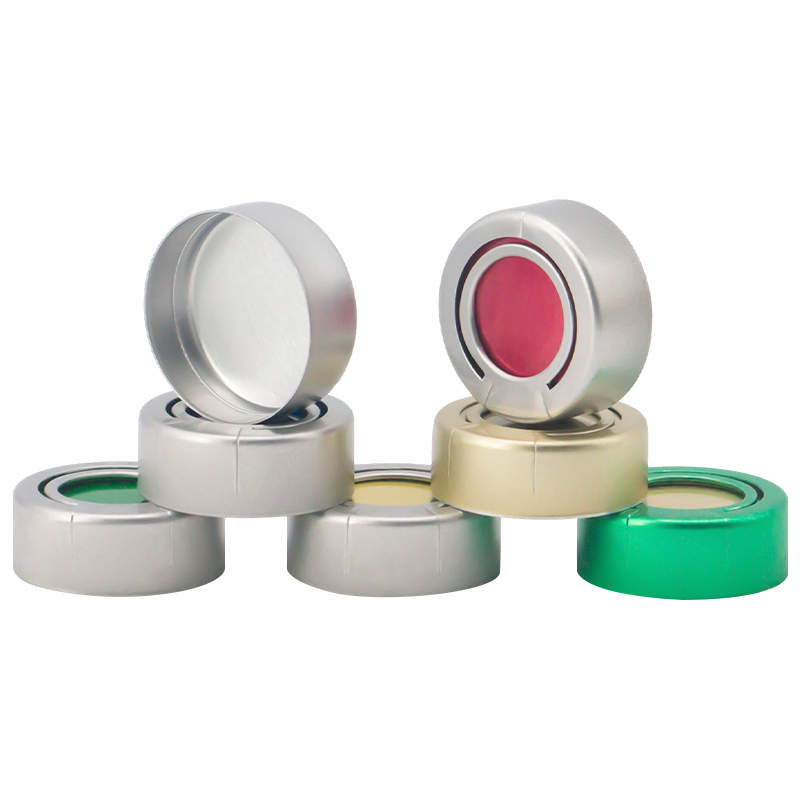 アルミプルリングキャップ 注射バイアル用に設計された不正開封防止アルミニウム シール。統合されたプルリングを備えており、これを引くと、アルミニウム キャップ全体が本体からきれいに取り外されます。 製品を見る→
輸液ボトルは大きくなり、重くなります。オートクレーブや輸送中に安全に保てるキャップが必要です。ブリッジタイプのアルミニウム - プラスチック キャップは、アルミニウム シェルとプラスチック トップを組み合わせています。ブリッジ構造により強いグリップ力ときれいな開口部を実現。これらのキャップは、プラスチックの上部が磁場を妨げないため、誘導シールとうまく機能します。ライナーはガラスまたはペットボトルの仕上げに接着します。
 ブリッジ型アルミプラスチックキャップ ブリッジタイプのアルミキャップとプラスチックキャップからなる輸液ボトル専用の密閉キャップです。 製品を見る→
経口液体ボトルにはスクリューキャップが使用されることがよくあります。スクリューキャップは、誘導シールが破れた後に再密封可能なクロージャを提供します。ライナーは残留物を残さずにボトルネックに接着する必要があります。小児用シロップや咳止め製剤の場合、密閉性が高く、蒸発や汚染を防ぎます。キャップのトルクは、ライナーを所定の位置に保持するのに十分な高さである必要がありますが、患者が開けられるのに十分な低さである必要があります。
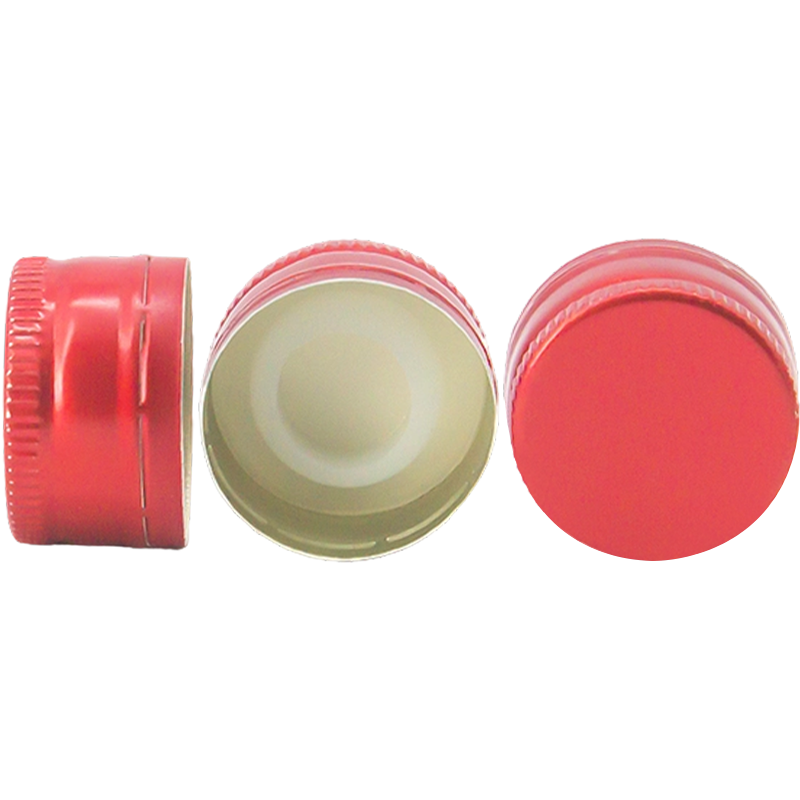 アルミ製スクリューキャップ 経口液体ボトル用に設計された、コスト効率が高く耐久性のあるシール ソリューションです。一枚のアルミニウムで作られており、ボットに圧着することで安全なネジ山を形成します。 製品を見る→
ユーロ PP キャップおよびその他のプラスチック製クロージャーも、ホイルライナーが含まれている場合、誘導シーリングをサポートします。キャップの材質がフォイルで発生する熱に耐えられることを確認してください。一部のプラスチックはシール温度で軟化または変形します。必ずライナーのサンプルを請求し、実際の製品で試用してください。
キャップの種類の詳細については、 医薬品バイアル用アルミニウムキャップの完全ガイド .
品質管理と規制上の期待
医薬品の包装には厳しい規制が適用されます。米国では、食品医薬品局は、滅菌製品の容器閉鎖の完全性を期待しています。ヨーロッパでは、適正製造基準ガイドラインの付録 1 に無菌製造が含まれています。どちらのフレームワークでも、封印プロセスの文書化された検証が必要です。これは、誘導シーラーのセットアップ、操作、監視に関する書面による手順を意味します。
キャップのサプライヤーも役割を果たします。キャップは管理された環境で製造する必要があります。 Jiangsu Changjiang Lids Co., Ltd. は C プラス A グレードのクリーンルームを運営し、GMP および ISO 9001 要件に従っています。同社は、アルミニウム キャップ、アルミニウム - プラスチック キャップ、ユーロ PP キャップを生産しており、年間生産能力はアルミニウム キャップ 30 億個、ポリプロピレン キャップ 8 億個です。これらの機能は、医薬品購入者が必要とする清浄度とトレーサビリティのレベルをサポートします。
キャップのサプライヤーを監査するときは、ロットごとの分析証明書を求めてください。ライナーの素材が USP クラス VI または同等の生体適合性基準を満たしていることを確認します。サプライヤーが特定の容器の誘導シールを検証していることを確認してください。一般的なシールの検証だけでは十分ではありません。容器の仕上がり、キャップのトルク、ライン速度によって仕上がりが変わります。
調達に関する考慮事項とリスク軽減
誘導シール用キャップの購入は、単純な価格比較ではありません。より低コストのキャップを使用すると、ユニットあたり数セントの節約になる可能性がありますが、シールに失敗すると、拒否されたバッチで数千ドルのコストがかかる可能性があります。注文する前にこれらの要素を考慮してください。
- ライナーのサンプルをリクエストし、3 つの異なるトルク設定でラインのトライアルを実行します。
- 容器の仕上げに推奨される誘導シール窓については、お問い合わせください。
- キャップ、ライナーともに最低発注数量と納期をご確認ください。
- サプライヤーがキャップの色、ロゴ、ライナーの種類などの OEM カスタマイズを提供しているかどうかを確認してください。
- サプライヤーのクリーンルーム分類と品質証明書を確認してください。
- 輸送をシミュレートし、加速劣化させた後、シールをテストします。
保管も重要です。キャップとライナーは、使用するまで密封された袋に保管してください。湿気はワックスとポリマーの層に影響を与える可能性があります。ライナー上のほこりは均一な接着を妨げます。充填ラインの近くに管理されたステージングエリアを設置し、清潔な手袋をしてキャップを取り扱うようにオペレーターを訓練します。
私たちのチームに連絡してください シーリング要件について話し合い、サンプルをリクエストしてください。当社は、お客様の充填ラインおよび製品に適切なキャップとライナーを適合させるお手伝いをいたします。
熱誘導シールは単一のコンポーネントではなくシステムです。シーリングヘッド、キャップ、ライナー、容器、充填ラインはすべて相互作用します。完璧なキャップでもトルクが間違っていると漏れてしまいます。間違ったライナーを使用して完璧なトルクを設定すると、焦げたり接着できなくなったりします。検証済みのパラメーターウィンドウから開始し、すべてのバッチをテストし、医薬品要件を理解しているサプライヤーからキャップを選択します。このアプローチにより、製品、患者、生産スケジュールが保護されます。
ニュース
-
経口懸濁液の充填されたボトルがラインから外れ、顧客がキャップをひねって外し、ホイルディスクがボトルの縁ではなくキャップの内側に残ったままになります。シールや改ざんの証拠がなく、バッチは保留状態になります。このようなことが起こると、ほとんどの場合、ライナーだけがすべてではありません。 結論を先に言いますと、誘導ライナーは熱で活性化するシ...
READ MORE -
ワクチンのバイアルが充填ラインを出てトラックで運ばれ、肩に液体の薄い膜がついた状態で到着します。キャップはしっかりしていますが、内側のシールは接着されていません。熱誘導シールは、ホイルライナー、キャップ、シールヘッドがボトルネックと一致するときにそのような結果を防ぎます。その結果、薬剤を無菌状態に保ち、漏れを防ぎ、容器が開封されているかどうかを示...
READ MORE -
毎分 200 バイアルを実行する充填ラインが突然停止します。最後のバッチのすべてのキャップにはホイルライナーが緩んでいて、漏れテストは不合格でした。原因がキャップ自体であることはほとんどありません。十中八九、熱誘導シールのプロセスが狂っています。熱誘導シールは単純に熱を加えるだけではありません。電磁場を使用してキャップ内に熱を発生させ、ポリマー層...
READ MORE -
充填された HDPE ボトルは、仕様に従ってトルクをかけられたキャップとともに充填ラインから出ます。インダクションシーラーの下を通過し、数秒後にキャップ内のホイルがボトルの口に接着されます。ライナー、キャップ、またはシーラーの設定が間違っている場合、パッケージは問題ないように見えても、リークテストに合格しない可能性があります。したがって、熱誘導ラ...
READ MORE
-
連絡する
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 中国江蘇省鎮江市揚中市幽芳工業団地明珠路1号
このウェブサイトで提供される情報は、中華人民共和国以外の国および管轄区域でのみ使用することを目的としています。
-
製品
アルミニウム - プラスチック キャップ アルミキャップ ユーロPPキャップ ホイルシール付きコンタクトレンズ用PP容器 輸液ボトル用プラスチックハンガー プラスチックジェリ缶 -
ワッツアップ
クリス

-
微信
リリアン

